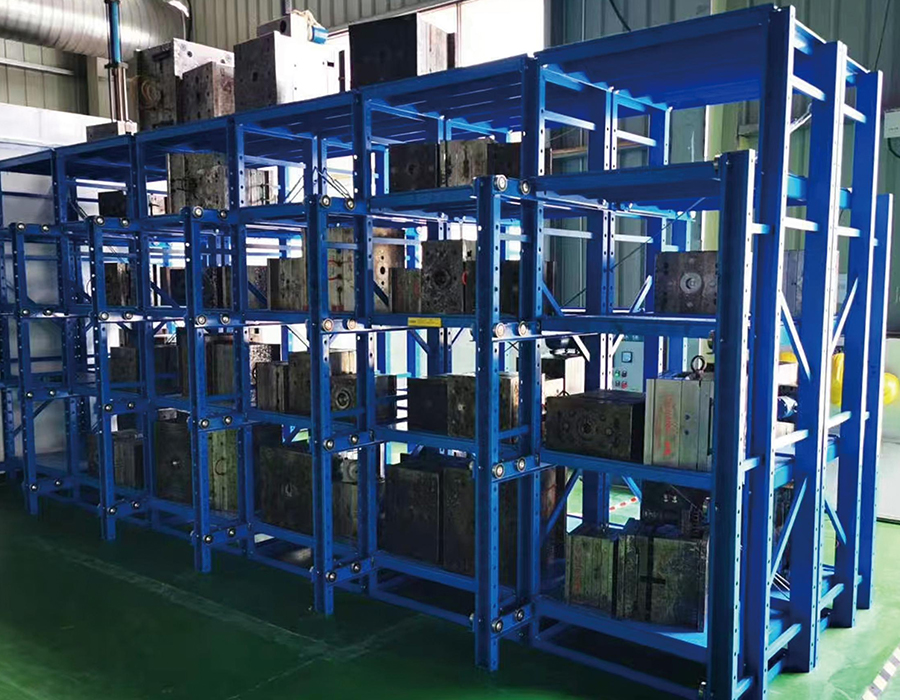
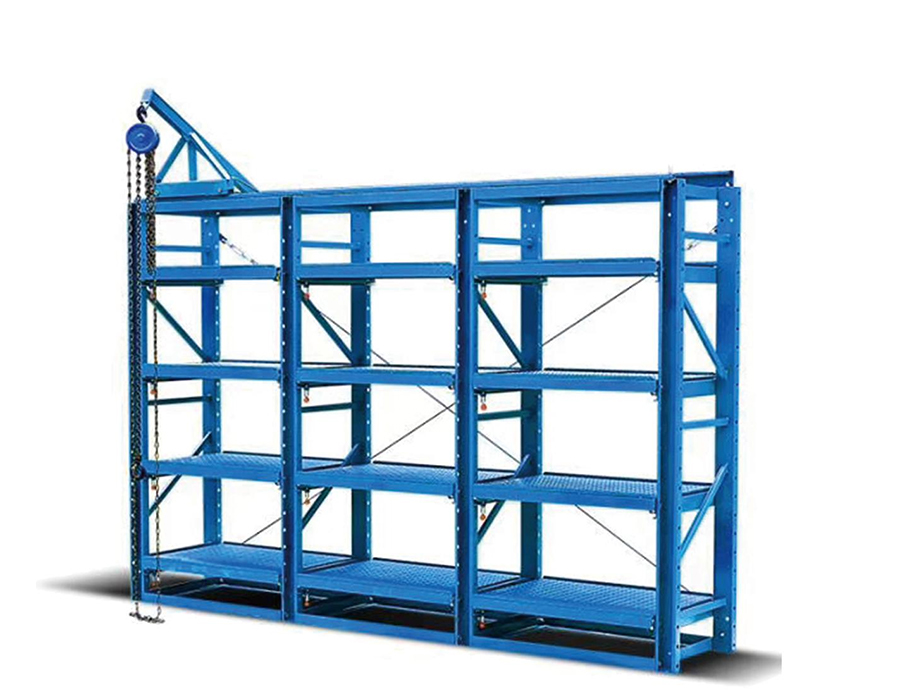
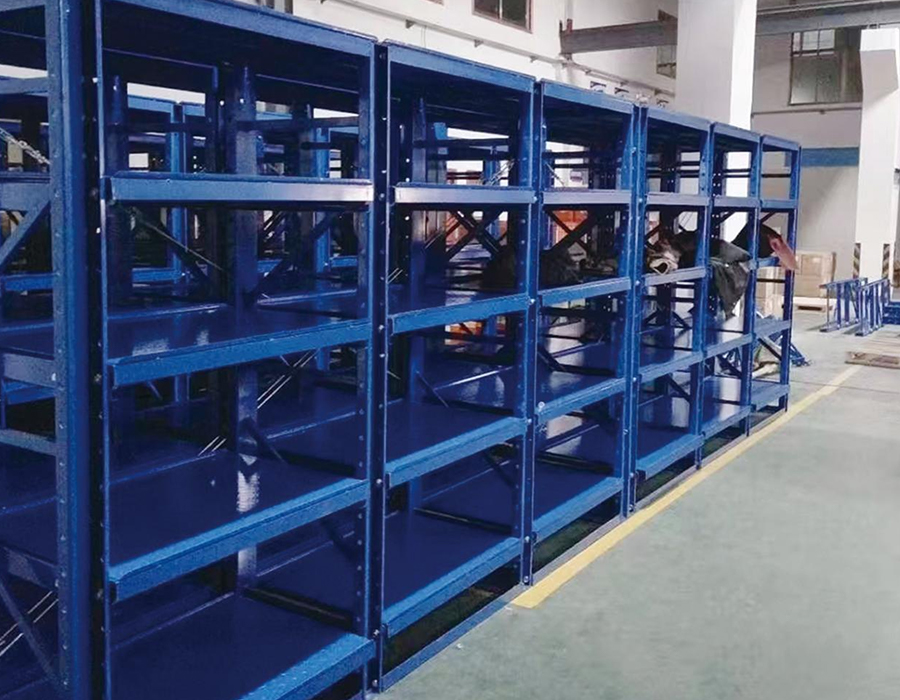
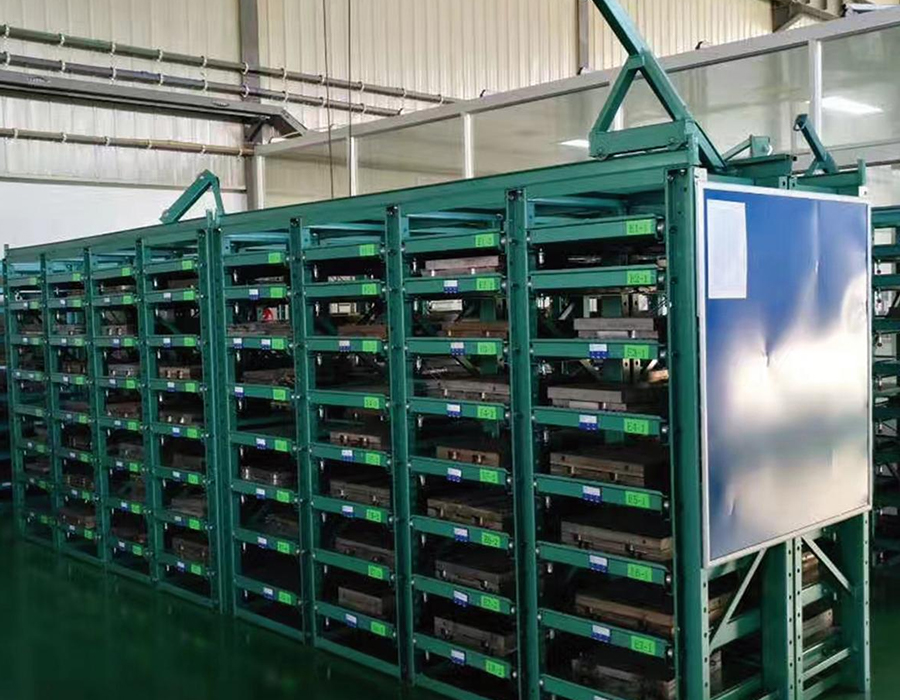
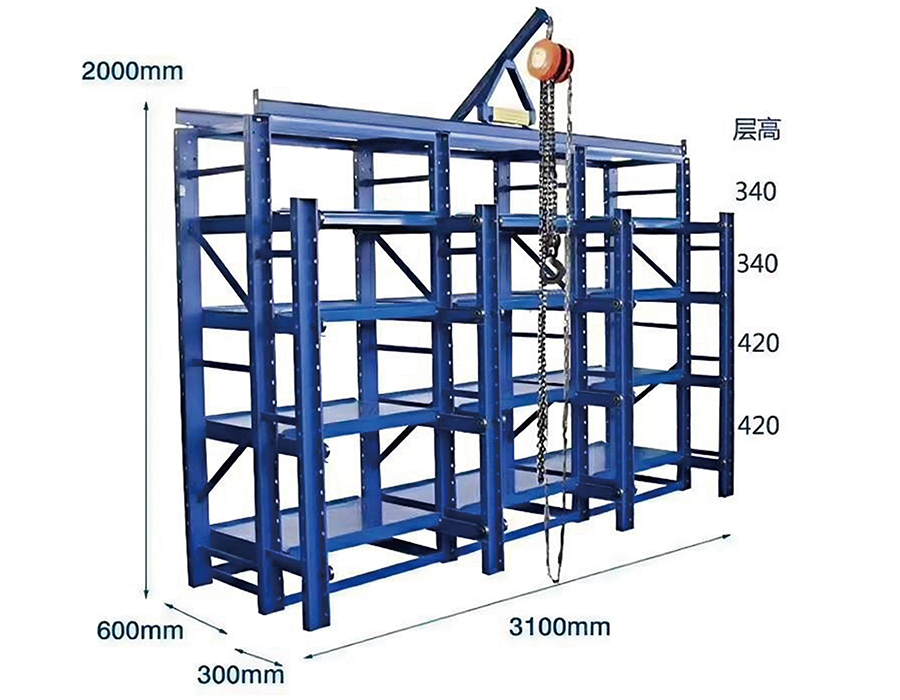
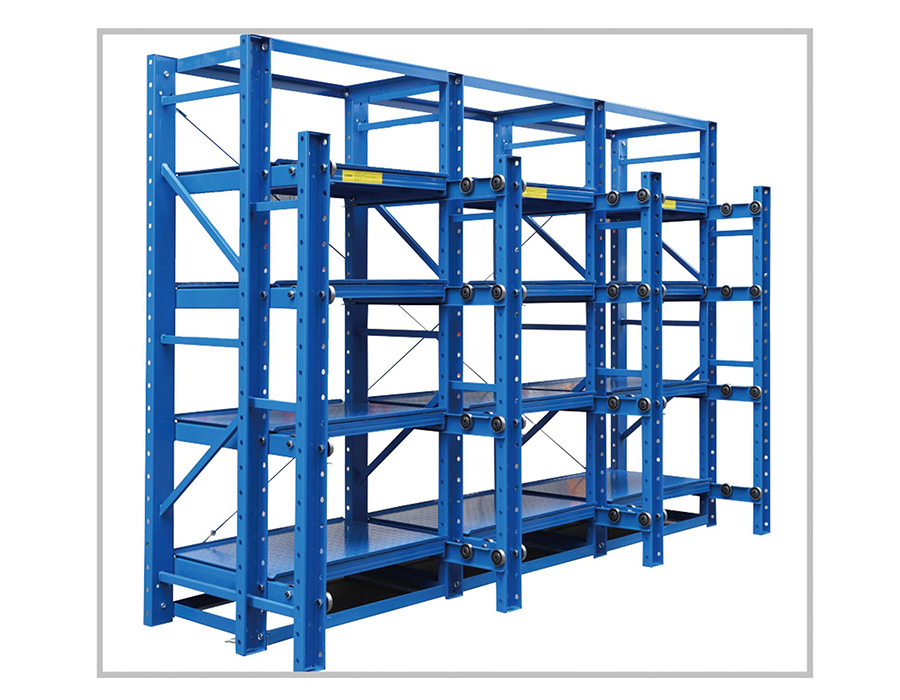
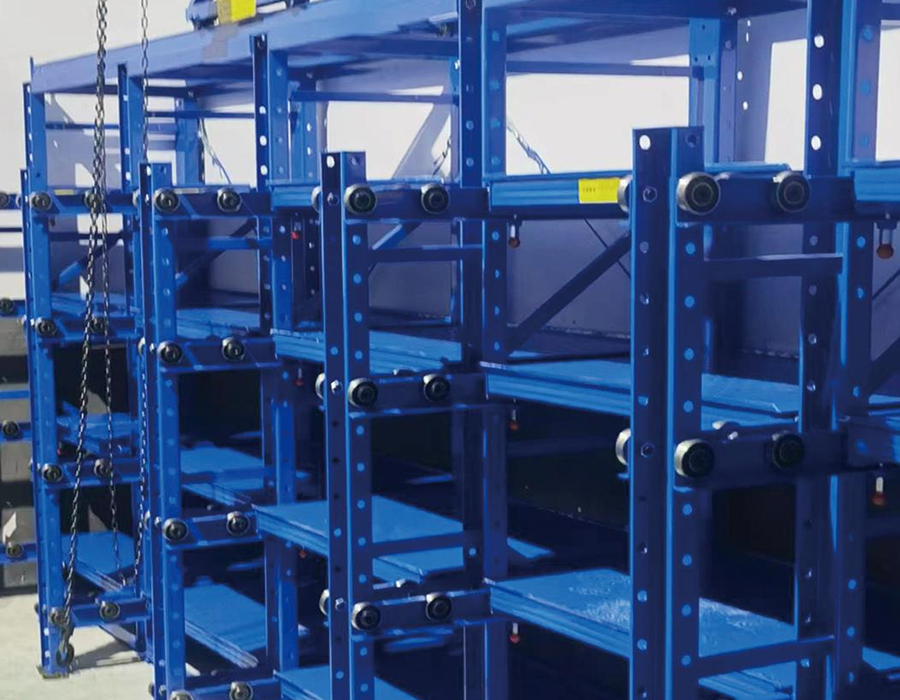
Ang mga drawer-type na mold rack ay mga sistema ng imbakan na dinisenyo para sa organisadong imbakan, pag-uuri, at pagkuha ng mga tool na pang-industriya, na available sa semi-open at full-open na mga configuration upang umangkop sa iba't ibang dimensyon ng amag, timbang, at mga frequency ng access sa malawak na hanay ng mga kapaligiran sa pagmamanupaktura.
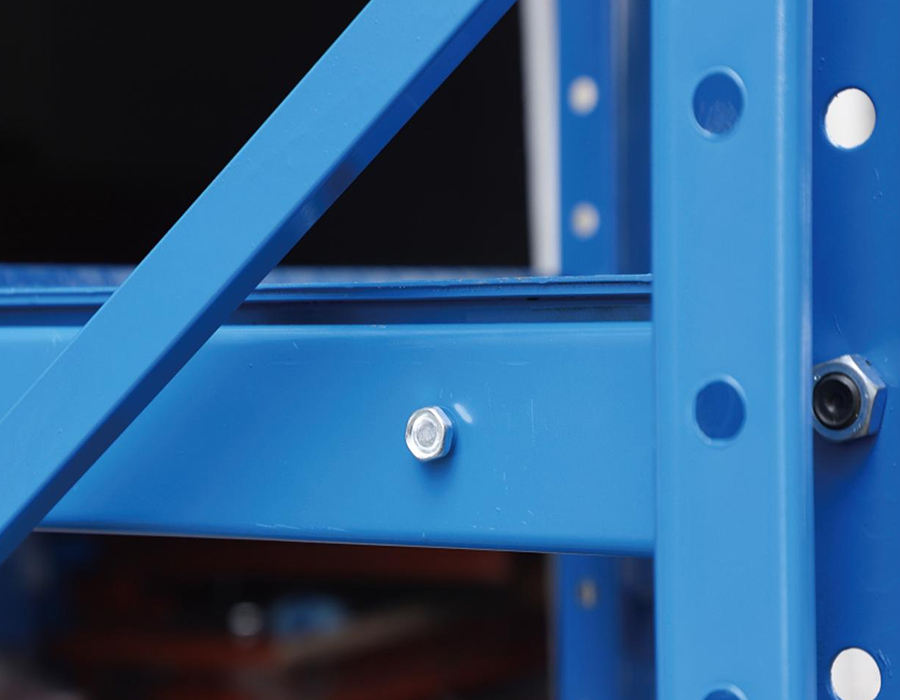
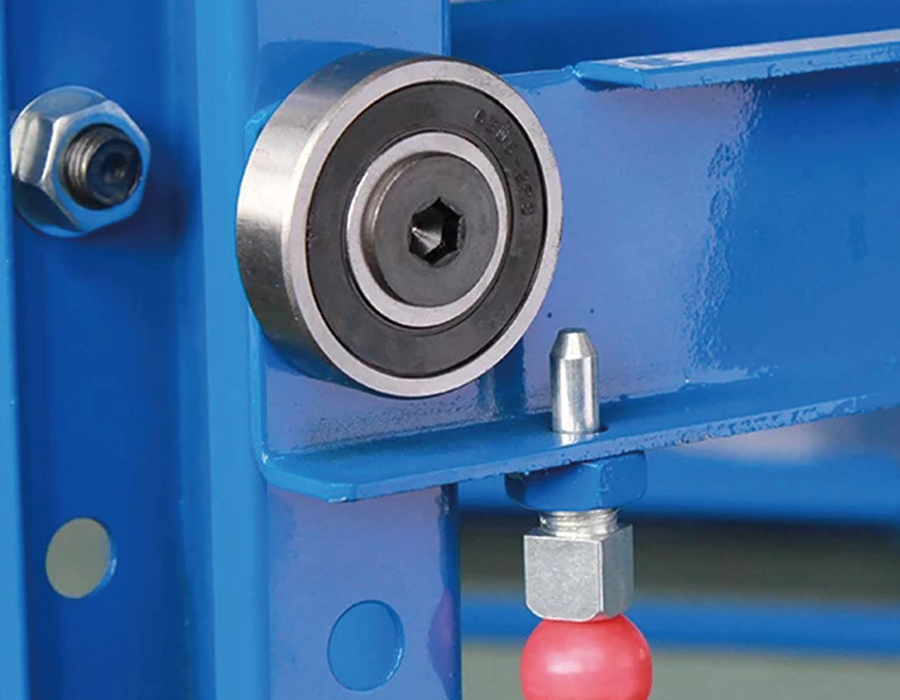
Ang pangunahing istraktura ay binubuo ng high-strength channel steel o cold-rolled steel uprights at cross-beams, na may precision-slide-mounted drawer para sa maayos at walang hirap na operasyon. Ang bawat drawer ay nilagyan ng positioning safety lock at anti-dropout retaining screws upang mapanatili ang katatagan ng amag sa panahon ng pag-iimbak at maiwasan ang pinsalang dulot ng hindi sinasadyang paglilipat.
Ang kapasidad ng pag-load bawat drawer ay mula 200 kg hanggang 3,000 kg; ang full-open heavy-duty na modelo ay sumusuporta sa 1,200 kg bawat drawer at binibigyan ng pinagsamang hoist device para sa pagkarga at pagkuha nang walang overhead crane o malalaking forklift. Pinipigilan ng magkakaugnay na mekanismo ang higit sa isang drawer na mapalawak nang sabay-sabay, na inaalis ang panganib sa kawalan ng katatagan ng center-of-gravity na nauugnay sa maraming bukas na tier.
Pinoprotektahan ng rust-resistant, moisture at dust-inhibiting surface treatment ang nakaimbak na tooling mula sa pagkasira ng kapaligiran. Kabilang sa mga pangunahing aplikasyon ang mekanikal na pagmamanupaktura, automotive tooling, injection molding, at produksyon ng electronics — naghahatid ng mas mataas na kahusayan sa pagpapalit ng amag at mas mababang gastos sa pagkasira at pagkasira ng tool.
Isipin ang isang bodega sa pagtatapos ng isang shift: mga papag ng mga natapos na produkto na ...
Magbasa paKapag ang isang forklift ay naghulog ng isang buong papag sa isang rack beam, ang istraktura a...
Magbasa paKamakailan ay tinanggap ng Anhui Huijian Intelligent Equipment Co., Ltd. ang isang delegasyon ng ...
Magbasa paBakit Ang Mould Racks ay Isang Pangunahing Tool sa Daloy ng Trabaho Sa anumang kapaligir...
Magbasa paAno ang Light-Duty Boltless Shelving? Light-Duty Boltless Shelving ay isang uri ng stora...
Magbasa paSa isang storage heavy duty drawer-type mold racks , ang mekanismo ng pagpapalawig ng drawer ay kung saan ang pinakamaraming hinihingi sa engineering ay puro — ngunit ito ang bahagi na pinakamadalas na hindi natukoy sa pagkuha ng badyet. Ang isang drawer ng amag ay maaaring magdala ng mga karga mula sa 500 kg hanggang higit sa 5,000 kg depende sa aplikasyon, at dapat nitong pahabain ang load na iyon nang maayos sa layo na 600–1,200mm na walang lateral deflection, walang binding sa ilalim ng eccentric load, at maaasahang operasyon sa libu-libong cycle. Ang mga kinakailangang ito ay hindi matutugunan sa pamamagitan ng pag-scale ng mga karaniwang light-duty na slide ng drawer.
Ang dalawang nangingibabaw na uri ng extension system na ginagamit sa mga pang-industriyang mold rack ay mga steel roller bearing slide at profiled guide rail system na may mga recirculating ball carriage. Gumagamit ang mga roller bearing slide ng mga tumigas na bakal na roller na tumatakbo sa mga cold-formed na channel — ang mga ito ay matatag, mapagparaya sa kontaminasyon, at diretsong mapanatili, ngunit ang kanilang kapasidad sa pagdadala ng load sa bawat lapad ng yunit ay nalilimitahan ng roller contact stress. Para sa mga drawer na lampas sa 2,000 kg, ang isang pares ng roller slide ay nagiging hindi praktikal nang walang napakalawak na espasyo, na nagpapataas naman sa kabuuang lapad ng bay ng rack. Ang mga naka-profile na guide rail system — mahalagang linear motion rails na hiniram mula sa teknolohiya ng machine tool — ay nakakamit ng mas mataas na dynamic na load rating sa isang mas makitid na cross-section, ngunit mas sensitibo ang mga ito sa misalignment sa panahon ng pag-install at nangangailangan ng mas malinis na operating environment para makamit ang kanilang na-rate na buhay ng serbisyo.
Ang parameter ng kritikal na detalye ay hindi lamang static na kapasidad ng pag-load ngunit dynamic na rating ng pagkarga sa ilalim ng paulit-ulit na mga ikot ng extension. Ang isang slide system na na-rate sa 3,000 kg static load ay maaaring magkaroon ng fatigue life na na-rate sa 20,000 full-extension cycle lamang sa load na iyon — na, sa isang mold room na nagpapatakbo ng dalawang shift araw-araw, ay isinasalin sa humigit-kumulang dalawa hanggang tatlong taon bago kinakailangan ang pagpapalit ng bearing. Dapat hilingin ng mga mamimili ang dynamic na load-cycle rating at hindi umasa lamang sa static na kapasidad kapag inihahambing ang mga detalye ng drawer-type mold rack.
Ang bigat ng amag ay halos palaging sinipi bilang ang netong bigat ng mismong pagpupulong ng amag — ang core, mga cavity plate, at ejector system. Ang figure na ito ay kung ano ang lumalabas sa mga mold card at kung ano ang ginagamit ng karamihan sa mga production manager kapag tinutukoy ang mga kinakailangan sa storage. Gayunpaman, ang aktwal na load na dapat dalhin ng isang drawer-type mold rack ay patuloy na mas mataas kaysa sa nominal na bigat ng amag, minsan ay may malaking margin, dahil sa karagdagang mass na naiipon sa mga kondisyon ng imbakan.
Maraming salik ang nag-aambag sa undercount na ito sa pagsasanay:
Ang isang maaasahang kasanayan sa disenyo ay ang paglalapat ng 1.25× factor sa nominal na timbang ng amag kapag tinutukoy ang kapasidad ng drawer, at ituring iyon bilang pinakamababang working load rating kaysa sa maximum. Ang aming imbakan ay mabigat na tungkulin drawer-type na mga rack ng amag ay nire-rate at nasubok sa kanilang idineklarang working load na may ganap na mga salik sa kaligtasan na inilapat — na isinasaalang-alang ang totoong-mundo na mga kondisyon ng paglo-load na karaniwang nakakaligtaan ng mga nominal na numero ng timbang ng amag.
Ang configuration sa ibabaw ng isang drawer ng mold rack ay bihirang talakayin sa mga pag-uusap sa pagkuha, ngunit ito ay may direktang epekto sa kondisyon ng amag sa panahon ng pag-iimbak, kadalian ng paghawak, at ang oras na kinakailangan para sa pagkuha at paghahanda ng amag. Ang isang flat steel plate — ang pinakakaraniwang ibabaw ng drawer — ay simple sa paggawa at sa pangkalahatan ay may kakayahang, ngunit hindi ito ang pinakamainam na ibabaw para sa bawat uri ng amag o tagal ng imbakan.
Ang full-coverage na flat plate ay nagbibigay ng maximum na contact area at angkop para sa mga molde na may flat, machined na base surface. Ang pangunahing isyu sa detalye ay ang surface flatness tolerance: ang isang drawer plate na nagpapalihis ng higit sa 3–5mm sa ilalim ng full load ay lumilikha ng hindi pantay na kondisyon ng suporta na maaaring magdulot ng stress sa mga base plate ng amag na hindi idinisenyo para sa three-point loading. Ang mga tadyang ay dapat na nakatuon upang mabawasan ang mid-span deflection sa ilalim ng footprint ng amag, na nangangailangan ng pag-alam sa sentro-ng-mass na lokasyon ng amag na may kaugnayan sa drawer, hindi lamang ang kabuuang timbang nito.
Ang steel slat o bar-grating surface ay nagbibigay-daan sa coolant, cutting fluid, at mold release residue na maubos sa drawer sa halip na mag-pooling sa ibabaw ng platform. Ito ay partikular na mahalaga sa mga pasilidad kung saan ang mga amag ay pumapasok sa imbakan nang walang ganap na paglilinis. Ang structural trade-off ay ang concentrated load mula sa small-footprint molds ay nananatili sa mga indibidwal na bar sa halip na ipamahagi sa isang plato, na nagpapataas ng lokal na stress sa mga contact point at potensyal na nagmamarka ng malambot na mold surface kung ang bar pitch ay masyadong magaspang.
Para sa mga pasilidad na nag-iimbak ng high-value precision molds na may mahigpit na mga kinakailangan sa dimensyon, ang mga drawer ay maaaring lagyan ng machined locating blocks o adjustable V-blocks na nagrerehistro ng molde sa isang tinukoy na oryentasyon. Pinipigilan nito ang paglilipat ng amag sa panahon ng pagpapalawig ng drawer — isang tunay na panganib na may mabibigat na amag sa makinis na mga flat plate — at tinitiyak na ang mga kagamitan sa pag-aangat ay makakapag-ugnay sa mga punto ng pag-angat ng amag nang tuluy-tuloy nang walang muling pagpoposisyon. Ang karagdagang gastos sa paggawa ng mga tampok sa paghahanap ay karaniwang nababawi sa loob ng unang taon sa pamamagitan ng pinababang oras ng paghawak at inalis ang muling inspeksyon pagkatapos ng paggalaw na dulot ng imbakan.
Ang isang ganap na pinahabang drawer na may dalang 3,000 kg na amag ay kumakatawan sa isa sa mga pinakamataas na naisalokal na pangangailangan ng pagkarga sa anumang sistema ng imbakan ng bodega. Ang cantilever moment na nabuo sa pamamagitan ng buong extension — ang produkto ng bigat ng amag at ang extension ng distansya mula sa harap na mukha ng rack — ay dapat na ganap na labanan ng drawer guide system at ilipat pabalik sa rack frame sa pamamagitan ng slide mounting structure. Kung ang load path na ito ay naantala ng isang guide failure, isang mounting bolt shear, o isang weld crack, ang kahihinatnan ay biglaang hindi makontrol na pagbaba ng buong timbang ng drawer.
Ang mga rack system na idinisenyo nang walang structural redundancy ay umaasa sa integridad ng iisang load path sa pamamagitan ng extension mechanism. Ang pagdaragdag ng redundancy ay nangangahulugan ng pagbuo ng mga pangalawang elemento ng suporta na nakikibahagi lamang sa isang kaganapan ng pagkabigo, na pumipigil sa sakuna na pagbaba nang hindi aktibo sa ilalim ng normal na mga kondisyon ng pagpapatakbo. Ang pinakapraktikal na mga hakbang sa redundancy na ginagamit sa heavy duty na disenyo ng mold rack na uri ng drawer ay kinabibilangan ng:
Ang pagtukoy sa mga feature ng redundancy ay nagdaragdag ng gastos — karaniwang 12–18% sa gastos ng mekanismo ng drawer — ngunit ito ang naaangkop na batayan ng paghahambing, hindi ang kabuuang halaga ng rack. Laban sa pananagutan at pagkagambala sa pagpapatakbo ng isang kaganapan sa pagbagsak ng amag na kinasasangkutan ng tooling na nagkakahalaga ng daan-daang libong yuan, ang pamumuhunan sa engineering ay tuwirang bigyang-katwiran.
Ang pagkilala sa amag at kahusayan sa pagkuha ay isang paulit-ulit na bottleneck sa pagpapatakbo sa mga pasilidad na nag-iimbak ng higit sa 30–50 na mga amag, kahit na ang pisikal na sistema ng imbakan ay mahusay na idinisenyo. Ang likas na bentahe ng drawer-type mold rack — na ang bawat amag ay sumasakop sa sarili nitong nakalaang drawer na maaaring kunin at suriin nang paisa-isa — ay ganap lamang na natanto kapag pinahihintulutan ng sistema ng pagkakakilanlan na ang tamang drawer ay matatagpuan nang hindi nagbubukas ng maraming drawer nang sunud-sunod.
Ang pisikal na pag-label ay ang baseline: isang may hawak ng label na naka-mount sa harap na mukha ng bawat drawer, makikita kapag nilapitan ang gilid ng pasilyo ng rack. Ang praktikal na kinakailangan ay ang mga label ay dapat manatiling nababasa sa kapaligiran ng silid ng amag — ang ambon ng langis, halumigmig, at paminsan-minsang epekto ay ginagawang hindi maaasahan ang mga label ng papel sa mga plastic holder pagkatapos ng anim hanggang labindalawang buwan. Ang mga stainless steel na engraved tag o anodized aluminum plate na may laser-marked na nilalaman ay ang naaangkop na detalye para sa mga kapaligiran na may regular na coolant o release agent exposure.
Ang pagsasama ng RFID sa antas ng drawer ay lalong pinagtibay sa mga pasilidad na namamahala sa mga hulma na may maiikling ikot ng produksyon at madalas na pagbabago. Ang isang RFID tag na naka-embed sa o nakakabit sa harap ng drawer ay binabasa ng isang nakapirming antenna sa rack aisle face o isang handheld reader, na nagli-link sa pisikal na lokasyon ng drawer sa database ng pamamahala ng amag nang walang manu-manong pag-scan. Ang pangunahing kinakailangan sa pagsasama ay ang posisyon ng RFID tag ay dapat manatiling pare-pareho sa lahat ng drawer sa system — ang pagkakaiba-iba ng higit sa 20–30mm mula sa antenna read zone center ay binabawasan ang pagiging maaasahan ng pagbabasa sa mga high-metal na kapaligiran kung saan ang pagmuni-muni ng signal ay isa nang hamon. Sa aming mga in-house na kakayahan sa R&D at nako-customize na drawer fabrication, nagagawa naming magdisenyo ng RFID-compatible drawer fronts na may mga standardized na tag pockets bilang isang factory-integrated na opsyon sa halip na isang field retrofit.
Ang mga sistema ng barcode at QR code ay sumasakop sa gitna — mas mababang gastos sa imprastraktura kaysa sa RFID at mas matibay kaysa sa mga label na papel kapag naka-print sa metal-backed polyester stock na may UV-stable na tinta. Ang handheld scanner na naka-link sa isang tablet o mobile na terminal ng WMS ay nagbibigay-daan sa pagkumpirma ng lokasyon bago ang extension ng drawer, na binabawasan ang panganib na makuha ang maling amag sa isang pasilidad kung saan nakaimbak ang maraming magkakatulad na tooling set.
Ang mga sistema ng drawer-type na mold rack, partikular ang mga naka-configure para sa maraming tier ng mabibigat na amag, ay bumubuo ng mga konsentrasyon ng karga sa sahig na kadalasang lumalampas sa maaaring suportahan ng karaniwang mga slab sa sahig ng bodega nang walang interbensyon sa engineering. Ang isang two-tier mold rack na nag-iimbak ng 3,000 kg na amag sa bawat isa sa anim na drawer bawat bay ay may potensyal na kabuuang bay load na 36,000 kg — hindi kasama ang bigat ng istraktura ng rack — na ipinamamahagi sa apat na baseplate footprint. Ang presyon sa sahig sa ilalim ng bawat baseplate ay maaaring lumampas sa 80–100 tonelada kada metro kuwadrado kung ang mga baseplate ay maliit at ang kongkretong slab ay manipis.
Ang unang hakbang sa anumang proseso ng pagpaplano ng pag-install ng mold rack ay ang pagkuha ng sertipikasyon sa pagkarga sa sahig ng structural engineer para sa lugar ng pag-install — hindi ang pangkaraniwang detalye ng kapasidad ng sahig ng gusali, na karaniwang isang nominal na pantay na distributed load na hindi sumasalamin sa gawi ng pagkarga ng punto. Ang mga point load sa ilalim ng mga rack baseplate ay kumikilos nang iba sa mga distributed load sa mga tuntunin ng punching shear stress sa slab, at ang mga mas lumang warehouse floor na idinisenyo para sa 5 tonelada bawat metro kuwadrado ng distributed load ay maaaring mahina sa punching failure sa ilalim ng concentrated baseplate load na 20 tonelada kahit na ang kabuuang bigat ay nasa loob ng distributed na kapasidad.
Kung ang kapasidad ng sahig ay marginal, ang mga praktikal na solusyon ay kinabibilangan ng:
Ang kaagnasan ng mga ibabaw ng amag sa panahon ng pag-iimbak ay isa sa mga pinakamahal at maiiwasang anyo ng pagkasira ng tooling sa mga pasilidad ng pagmamanupaktura, ngunit ito ay madalas na iniuugnay lamang sa hindi sapat na paggamit ng corrosion inhibitor sa halip na suriin bilang isang problema sa kapaligiran ng imbakan. Ang disenyo ng drawer-type mold rack ay nakakaimpluwensya sa microenvironment sa paligid ng mga naka-imbak na amag sa mga paraan na maaaring mapabilis o mapapahina ang oksihenasyon sa ibabaw, independiyente sa anumang rust inhibitor compound na inilapat sa ibabaw ng amag bago iimbak.
Ang condensation ay ang pangunahing driver ng kaagnasan sa karamihan ng mga kapaligiran sa imbakan ng amag. Mga amag na may malaking thermal mass — partikular na ang malalaking die-casting na tool na nakaimbak pagkatapos ng mainit na mga siklo ng produksyon — dahan-dahang lumalamig at dumaan sa dew point ng nakapaligid na hangin habang bumababa ang temperatura sa ibabaw nito. Kung ang hangin na nakapalibot sa amag sa isang sarado o semi-sarado na drawer ay may limitadong sirkulasyon, ang moisture ay namumuo sa ibabaw ng amag at nananatiling nakakadikit sa loob ng mahabang panahon. Ang mga disenyo ng rack na may nakapaloob na mga drawer housing — mga solidong side panel at top cover — ay gumagawa ng mga stagnant air pocket na nagpapalala sa epektong ito kumpara sa mga open-frame na rack na nagbibigay-daan sa sirkulasyon ng hangin sa paligid sa mga nakaimbak na amag.
Kasama sa mga praktikal na tampok ng disenyo na nagpapababa ng panganib sa kaagnasan sa drawer-type mold storage:
Ang hindi kayang bayaran ng disenyo ng rack ay hindi sapat na paggamot sa ibabaw bago imbakan. Vapour-phase corrosion inhibitor (VCI) film wrapping, rust-preventive oil na inilapat sa lahat ng hindi pininturahan na ibabaw, at sealed parting line protection ay nananatiling pangunahing depensa laban sa mold corrosion sa imbakan. Ang kontribusyon ng rack ay lumikha ng mga kundisyon kung saan ang mga paggamot na iyon ay maaaring gumana nang epektibo — na nangangahulugan ng pagliit ng condensation, kontaminasyon, at pinagsama-samang moisture contact time sa halip na magbigay lamang ng tuyong sahig para maupo ang amag.
Ang paglalakbay sa extension ng drawer ay isang parameter ng detalye na madalas na nakatakda sa isang bilog na numero — 600mm, 800mm, o buong extension — nang walang sistematikong pagsusuri ng aktwal na distansya ng paglalakbay na kinakailangan para sa ligtas na pag-angat at paghawak ng amag sa partikular na pasilidad. Ang hindi natukoy na distansya sa paglalakbay ay isang karaniwang pinagmumulan ng kahirapan sa paghawak at panganib sa pinsala; Ang sobrang tinukoy na distansya ng paglalakbay ay nagpapataas ng cantilever moment sa guide system at maaaring lumampas sa structural capacity ng rack para sa isang partikular na bigat ng amag.
Ang pinakamababang kinakailangang distansya sa paglalakbay ng drawer ay tinutukoy ng geometry ng amag, ang uri ng kagamitan sa pag-aangat na ginamit, at ang malinaw na espasyo na magagamit sa harap ng rack. Ang namamahala sa pagkalkula ay nagsasangkot ng tatlong mga variable:
Ang isang sistematikong diskarte ay ang maghanda ng scaled drawing ng fully extended drawer na may molde sa posisyon, overlay ang crane hook approach geometry at ang hangganan ng pasilyo, at i-verify na ang mga lifting clearance at mga kinakailangan sa paglabas ng aisle ay parehong natutugunan sa napiling distansya ng paglalakbay. Ang pag-eehersisyo sa pagguhit na ito ay tumatagal ng wala pang isang oras at inaalis ang pinakakaraniwang reklamo pagkatapos ng pag-install tungkol sa mga drawer-type mold rack — na ang drawer ay hindi umaabot nang sapat para sa ligtas na pakikipag-ugnayan ng crane sa tooling.
Ang aming Propesyonal na Koponan
Handang Suportahan ka.


 Mga Tagagawa ng Warehouse Storage Racks