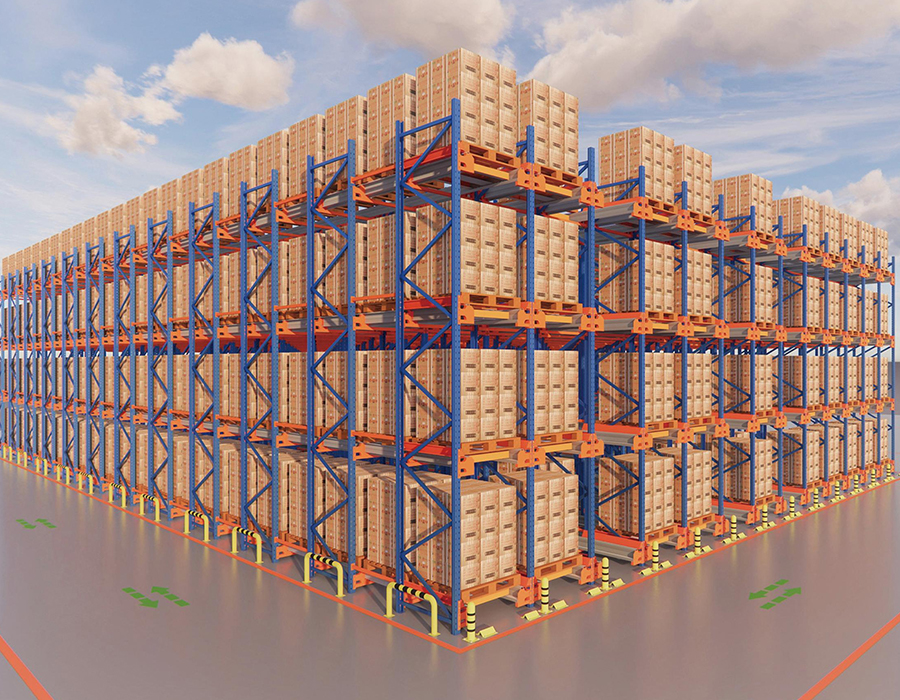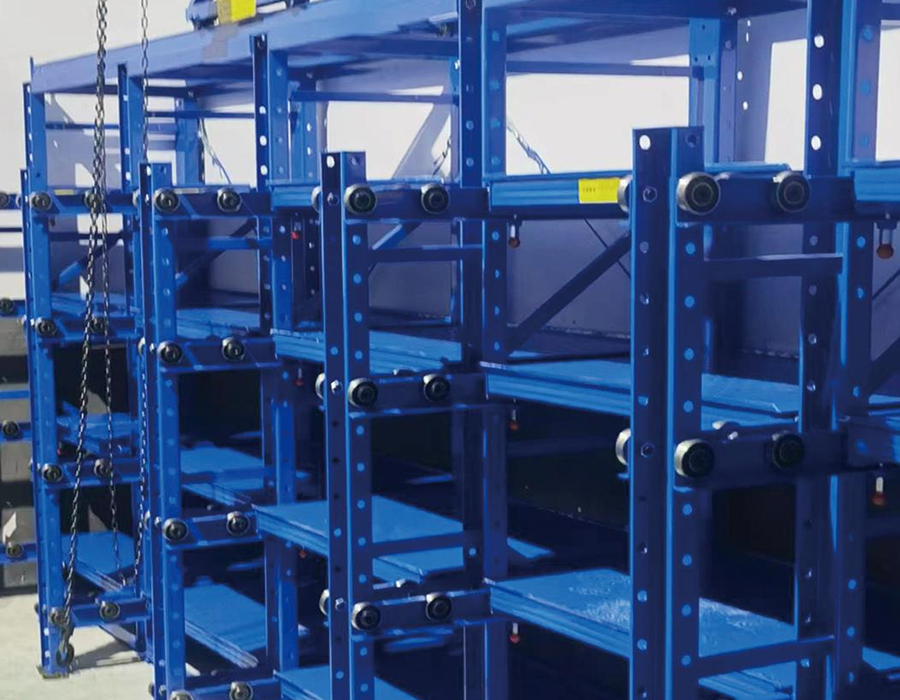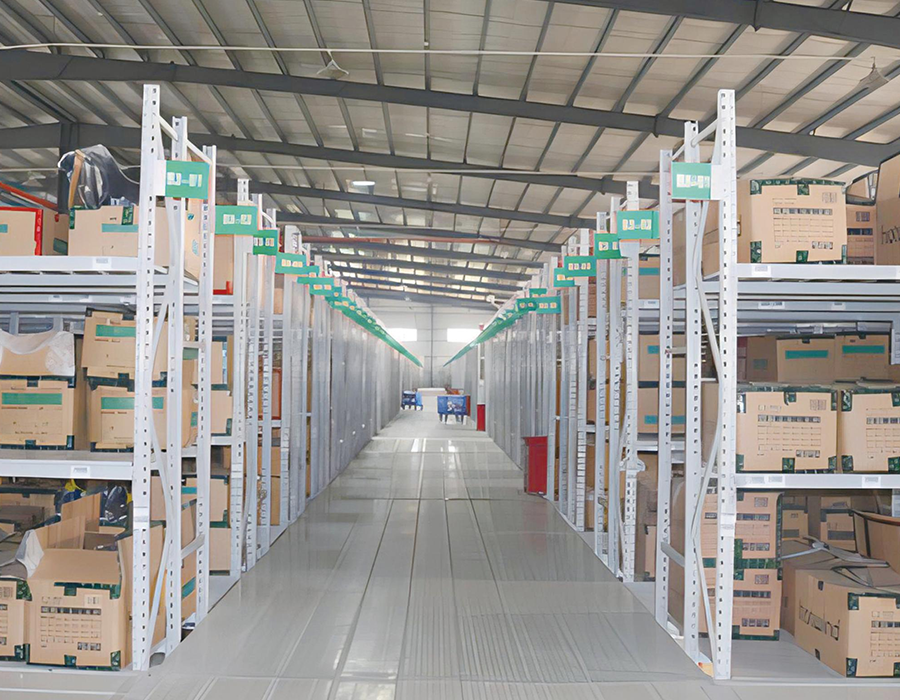
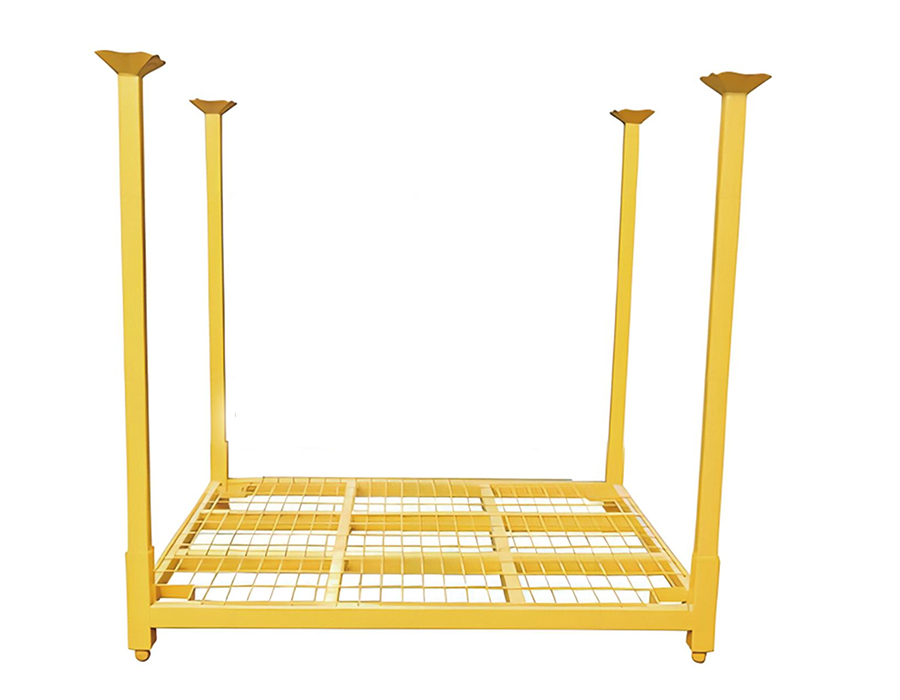
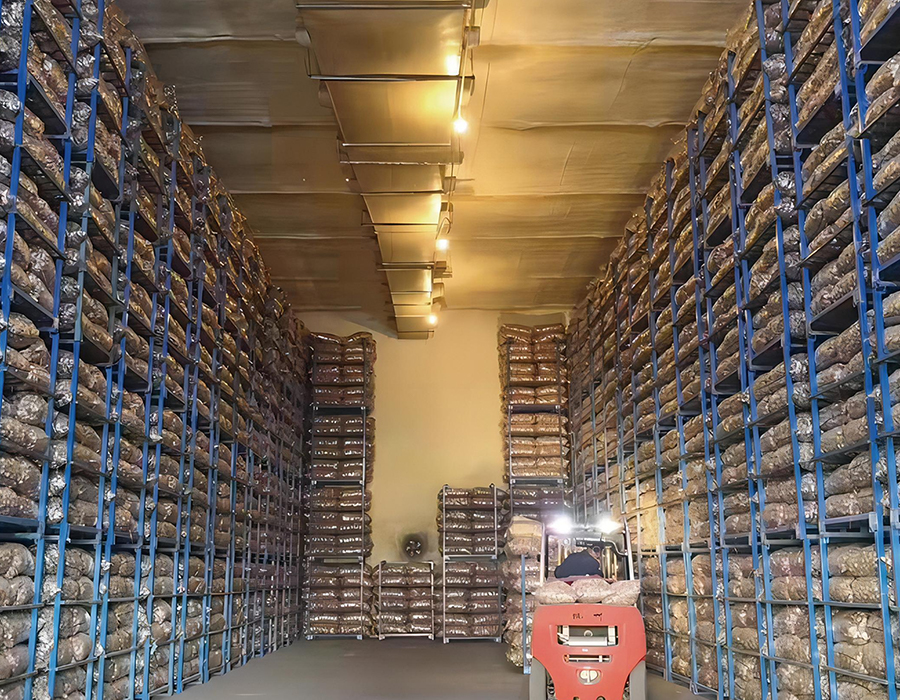
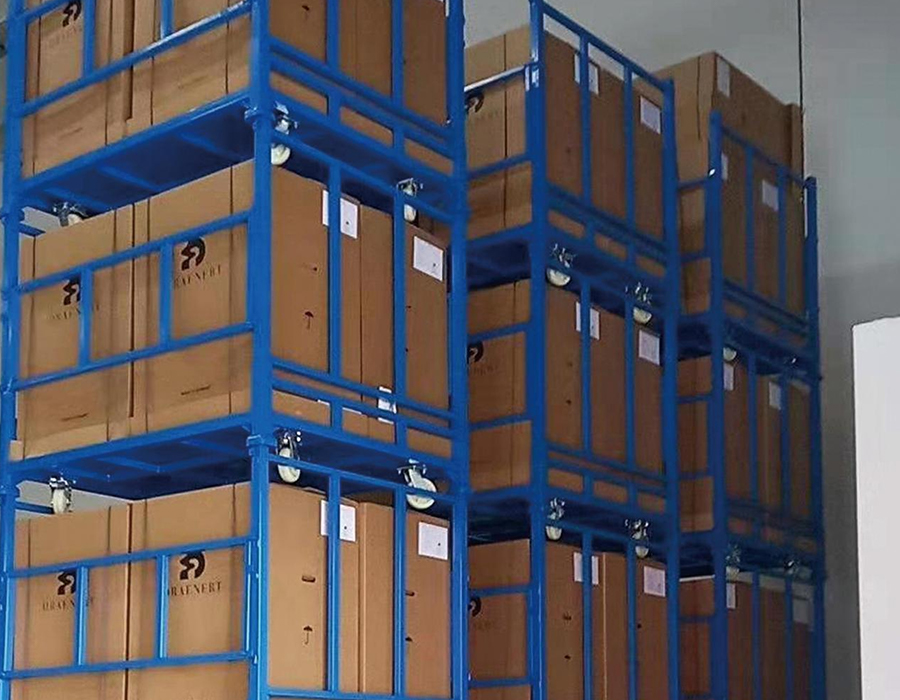
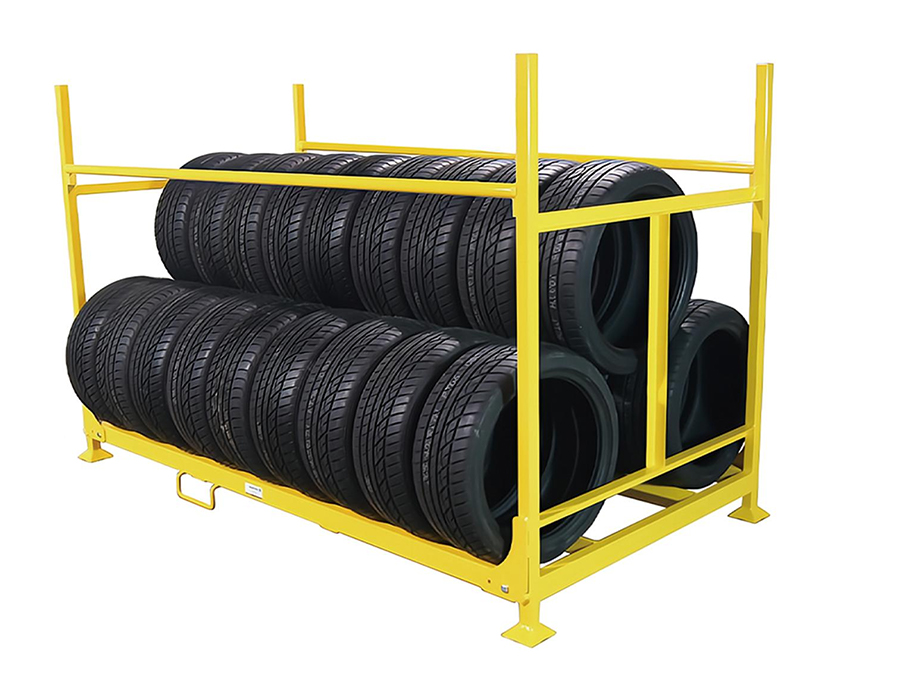
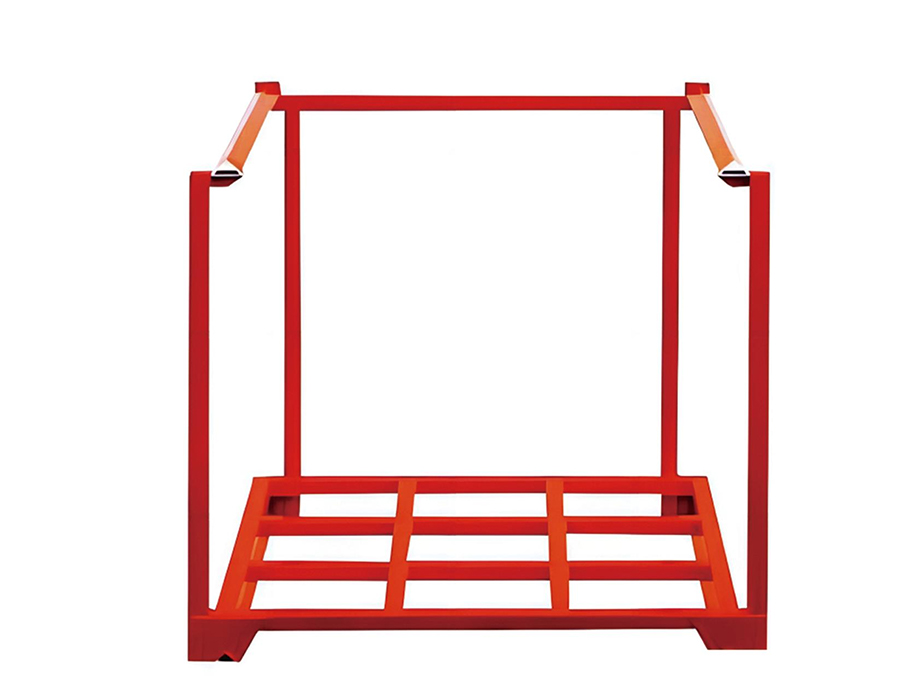
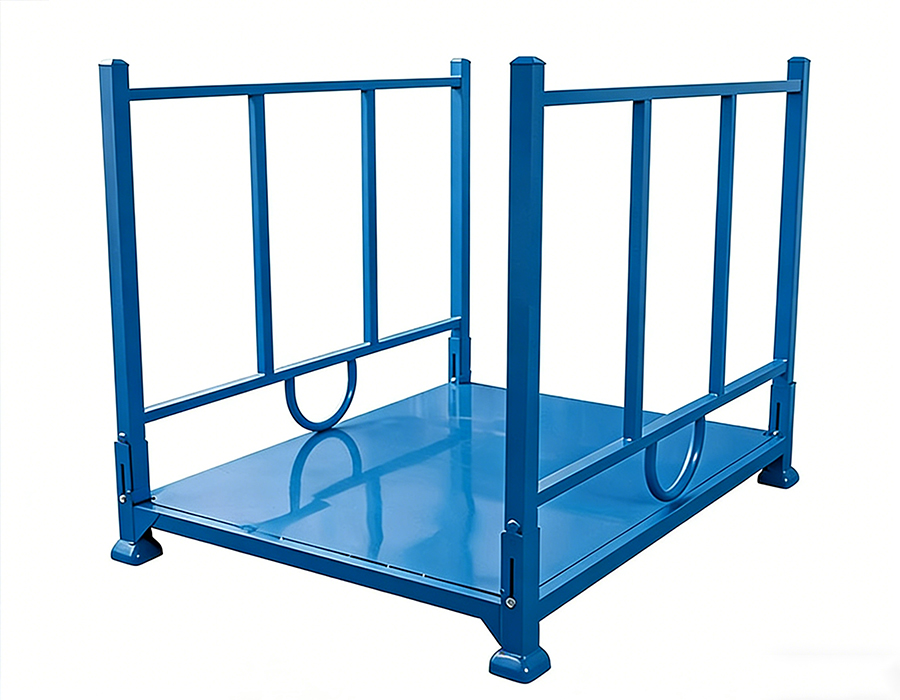
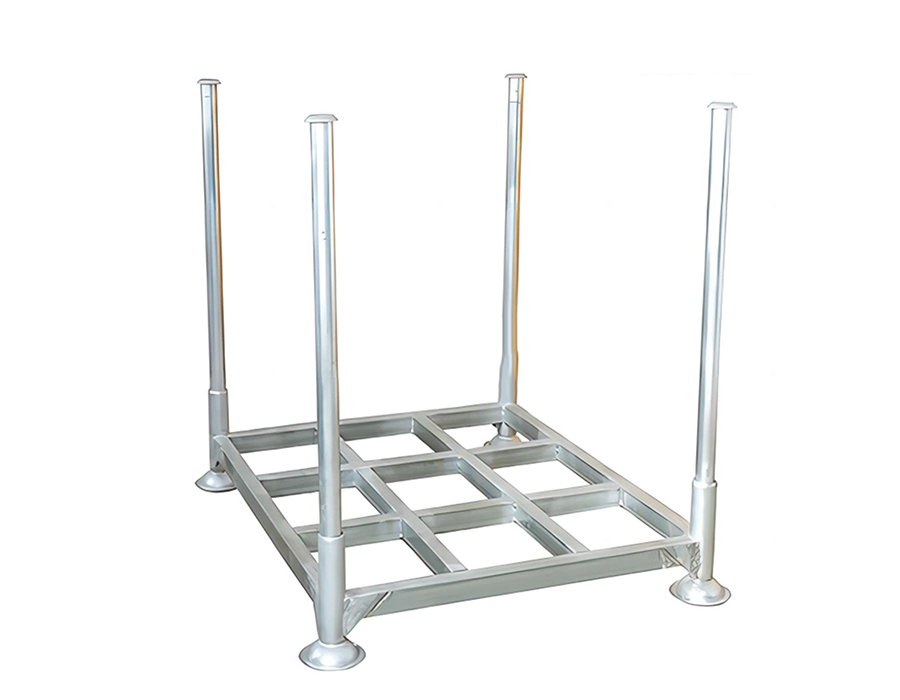
Ang mga stackable rack ay mga unitised storage system na idinisenyo para sa operasyon ng forklift at multi-tier vertical stacking, na available sa cold-storage fixed, foldable, post-pallet, at inverted grid configuration upang matugunan ang magkakaibang mga kinakailangan ng iba't ibang storage environment at mga uri ng produkto.
Lahat ng mga variant ay gawa mula sa mataas na lakas na bakal para sa integridad ng istruktura at matatag na multi-tier stacking performance. Ang mga modelo ng cold-storage ay ginagamot sa mga dalubhasang pamantayan sa anti-corrosion para sa maaasahang pangmatagalang pagganap sa mababang temperatura, mataas na kahalumigmigan na kapaligiran; foldable at post-type na mga modelo ay bumababa sa isang fraction ng kanilang load volume kapag walang laman, na naghahatid ng makabuluhang pagtitipid sa return-transport logistics gastos.
Binabalanse ng mga disenyo ng produkto ang kakayahang makita ng kargamento nang madaling ma-access — pinapayagan ng mga variant ng open-mesh deck ang mga visual na pagsusuri ng stock nang hindi naglilipat ng mga kalakal; ang mga mekanismo ng natitiklop at mga post connection ay pinapatunayan sa pamamagitan ng cyclic durability testing para sa pangmatagalang pagiging maaasahan at mababang maintenance overhead.
Malawakang naka-deploy sa food cold-chain logistics, manufacturing raw-material storage, automotive component, open-air port yards, at closed-loop supply chains — isang flexible, mahusay na solusyon para sa pagtaas ng storage density kada metro kuwadrado at pagbabawas ng kabuuang gastos sa warehousing at logistics.
Isipin ang isang bodega sa pagtatapos ng isang shift: mga papag ng mga natapos na produkto na ...
Magbasa paKapag ang isang forklift ay naghulog ng isang buong papag sa isang rack beam, ang istraktura a...
Magbasa paKamakailan ay tinanggap ng Anhui Huijian Intelligent Equipment Co., Ltd. ang isang delegasyon ng ...
Magbasa paBakit Ang Mould Racks ay Isang Pangunahing Tool sa Daloy ng Trabaho Sa anumang kapaligir...
Magbasa paAno ang Light-Duty Boltless Shelving? Light-Duty Boltless Shelving ay isang uri ng stora...
Magbasa paAng mekanismo ng pagsasalansan sa warehouse stack rack — kung saan ang mga poste sa sulok ng isang upper rack na upuan sa mga collar socket o receptor cup sa ibabang rack — ay lilitaw sa mekanikal na paraan, ngunit ang geometry ng koneksyon na ito ay namamahala sa parehong lateral stability ng stacked column at ang praktikal na maximum na bilang ng mga tier na maaaring ligtas na makamit sa ilalim ng pagkarga. Ang lalim ng post engagement sa collar socket ay ang pinaka-kritikal na dimensyon: ang hindi sapat na engagement depth ay nagbibigay-daan sa itaas na rack na mag-rock sa ilalim ng eccentric loading, habang ang sobrang taas ng poste sa itaas ng collar ay maaaring magdulot ng post buckling bago magbigay ang collar ng lateral restraint.
Karamihan sa mga karaniwang disenyo ng warehouse metal stack rack ay gumagamit ng post engagement depth na 50–80mm, na nagbibigay ng sapat na lateral constraint para sa dalawa o tatlong-tier na stacking sa ilalim ng pantay na distributed load. Gayunpaman, kapag ang mga load ay inilagay sa labas ng gitna — isang karaniwang pangyayari kapag ang mga bahaging hindi regular na hugis, mahabang bar stock, o bahagyang napunong mga lalagyan ay iniimbak — ang sira-sirang pagkarga ay bumubuo ng isang tipping moment na dapat labanan ng collar connection. Sa tatlo o apat na tier ng taas, ang moment arm mula sa load eccentricity hanggang sa pinakamababang collar connection ay nagpaparami sa lateral force sa base sa bilang ng tier heights, ibig sabihin, ang eccentricity na structurally inconsequential sa isang tier ay maaaring maging stability concern sa apat na tier na may parehong load.
Ang namamahala na pagsusuri sa disenyo para sa mga column ng multi-tier na warehouse stack rack ay hindi axial compression capacity — ang mga poste ng bakal ay halos palaging sapat sa purong compression — ngunit ang pinagsamang axial-plus-bending na pakikipag-ugnayan sa collar engagement point, kung saan ang poste ay sabay-sabay na pinipiga ng bigat sa itaas at baluktot ng lateral collar restraint reaction mula sa collar restraint reaction. Ang mga tagagawa na nagre-rate ng kanilang mga stack rack sa pamamagitan ng static na axial load nang nag-iisa nang hindi nagsasaad ng eccentricity assumption o isang maximum na tier count para sa isang partikular na load ay nagbibigay ng mga hindi kumpletong detalye. Ang mga mamimili na nagpapatakbo ng mga stack rack sa tatlong tier o mas mataas ay dapat humiling ng pinagsamang data ng pakikipag-ugnayan sa pag-load, hindi lang ang per-rack na rating ng pagkarga.
Ang mga patayong sulok na poste ng warehouse metal stack racks ay ginawa sa ilang mga cross-section na profile, at ang pagpili sa pagitan ng mga ito ay nakakaapekto hindi lamang sa structural performance kundi pati na rin sa collar fit consistency, surface damage resistance, at ang kadalian ng repair pagkatapos ng impact. Ang tatlong pinakakaraniwang post profile ay round tube, square tube, at angle section, bawat isa ay may mga natatanging katangian na ginagawang mas angkop ang mga ito depende sa operating environment.
| Mag-post ng Profile | Structural Efficiency | Collar Fit Consistency | Epekto sa Pag-uugali sa Pinsala | Karaniwang Aplikasyon |
| Pabilog na tubo | Mataas — pantay na lakas sa lahat ng direksyon | Napakahusay — circular socket ay self-centering | Mga dents lokal nang walang pagkawala ng global na seksyon | Mabigat na tungkulin, high-tier stacking |
| Tubong parisukat | Mabuti — nakadepende sa oryentasyon | Mabuti - kailangan ang pagkakahanay sa sulok | Ang pinsala sa sulok ay makabuluhang binabawasan ang seksyon | Katamtamang tungkulin, karaniwang paggamit ng bodega |
| Seksyon ng anggulo | Katamtaman - bukas na seksyon na madaling kapitan ng pamamaluktot | Katamtaman — alignment-sensitive | Ang pagpapapangit ng binti ay karaniwan sa ilalim ng side impact | Banayad na tungkulin, madalang na paghawak |
Ang mga round tube post ay may structural advantage na kadalasang hindi pinahahalagahan: ang kanilang polar moment of inertia ay pantay-pantay sa lahat ng lateral directions, ibig sabihin, lumalaban sila ng pantay na baluktot kung ang lateral load ay nagmumula sa harap, gilid, o pahilis. Ito ay partikular na mahalaga sa mga application ng stack rack kung saan ang direksyon ng potensyal na paglo-load ng tip ay hindi mahuhulaan - ang isang forklift na humihikbi sa isang stacked na column mula sa anumang anggulo ay makakatagpo ng parehong pagtutol anuman ang direksyon ng diskarte. Ang mga parisukat na poste ng tubo, sa kabaligtaran, ay may mas mataas na resistensya sa baluktot tungkol sa kanilang mga sentroid na palakol na nakahanay sa mga mukha ng tubo, ngunit mas mababang pagtutol tungkol sa diagonal na axis - ang direksyon na pinakakaraniwang na-load sa panahon ng isang pahilig na epekto ng forklift. Para sa mabigat na tungkulin warehouse steel stack racks tumatakbo sa mga abalang forklift na kapaligiran, ang mga round tube na poste ay patuloy na nahihigitan ng square tube sa impact survivability sa kabila ng pareho o mas mababang kapal ng pader.
Ang deck — ang pahalang na load-bearing platform ng isang warehouse stack rack — ay gawa sa ilang mga configuration na may direktang kahihinatnan para sa katatagan ng produkto, pamamahagi ng load sa buong istraktura ng deck, at ang pagiging praktikal ng pag-load at pag-unload ng iba't ibang uri ng produkto. Ang pagpili sa maling configuration ng deck para sa nakaimbak na produkto ay isang madalas na sanhi ng pagkasira ng produkto, kahirapan sa paghawak, at napaaga na pagkasira ng deck na maiiwasan sa isang mas sinasadyang proseso ng pagtutukoy.
Ang mga welded wire mesh deck ay nagbibigay ng bentilasyon at visibility sa ibabaw ng deck, na ginagawang angkop ang mga ito para sa mga nakaimbak na produkto na nakikinabang sa airflow — mga bahagi ng sasakyan na napapailalim sa condensation, mga food-grade na lalagyan na nangangailangan ng inspeksyon nang walang pag-unstack, at mga bahagi na dapat na nakikita para sa pag-verify ng imbentaryo nang hindi binubuksan ang rack. Ang limitasyon ng wire mesh ay ang load-bearing capacity sa bawat unit area ay mas mababa kaysa sa solid plate sa katumbas na materyal na timbang, at ang mesh openings ay maaaring makasagap ng mga nakausling fastener, cable ties, o irregular na packaging, na nagdudulot ng pinsala sa panahon ng pag-slide o pag-drag ng mga load sa ibabaw. Ang diameter ng mesh wire at laki ng pagbubukas ay dapat itugma sa pinakamaliit na bahagi o elemento ng packaging na malamang na mailagay sa deck — masyadong malaki ang 50mm × 50mm mesh opening para sa mga rack na nag-iimbak ng maliliit na bahagi na maaaring tumagos nang bahagya sa mesh sa ilalim ng sarili nitong timbang.
Ang mga solid plate deck, karaniwang 3–6mm cold-rolled o hot-rolled steel, ay nagbibigay ng tuluy-tuloy na bearing surface na namamahagi ng puro load mula sa mga irregular-bottomed na produkto nang mas epektibo kaysa sa mesh. Ang mga ito ang tamang pagpipilian para sa pag-iimbak ng mga produkto na may maliliit na base footprint - mga cylindrical na lalagyan, hugis na casting, o anumang produkto na nasa isa o dalawang mesh wire lang sa halip na sumasaklaw sa mesh grid. Ang praktikal na limitasyon ay timbang: isang 1,200mm × 1,000mm solid plate deck na may kapal na 5mm ay nagdaragdag ng humigit-kumulang 47 kg sa walang laman na rack weight, na mabilis na naipon sa isang fleet ng warehouse steel stack rack na hinahawakan at madalas na muling iposisyon.
Ang corrugated o ribbed steel deck ay nag-aalok ng structural efficiency advantage — ang profiled section ay nagbibigay ng makabuluhang mas mataas na bending resistance kaysa flat plate sa parehong kapal ng materyal, na nagpapahintulot sa deck span capacity na tumaas nang walang proporsyonal na pagtaas sa self-weight. Ang mga tagaytay sa ibabaw ay nagbibigay din ng antas ng lateral restraint para sa mga flat-bottomed na produkto, na binabawasan ang pag-slide habang hinahawakan. Ang limitasyon ay paglilinis: ang nalalabi ng produkto, lubricant, at kontaminasyon ng particulate ay naipon sa mga flute ng deck at mahirap i-clear nang lubusan, na ginagawang hindi angkop ang mga corrugated deck sa food-contact o pharmaceutically regulated storage environment kung saan dapat ma-verify ang surface hygiene.
Ang mga walang laman na warehouse metal stack rack ay nagpapakita ng isang makabuluhang hamon sa pamamahala ng espasyo sa mga pasilidad kung saan nagbabago ang paggamit ng rack sa mga ikot ng produksyon o imbentaryo. Ang isang buong production run ay maaaring mangailangan ng 500 racks sa aktibong paggamit nang sabay-sabay; sa pagitan ng mga pagtakbo, ang mga rack na iyon ay dapat na naka-imbak nang hindi sumasakop sa espasyo na kailangan para sa iba pang mga operasyon. Nesting — pag-collapse ng rack sa isang compact na configuration na nagbibigay-daan sa maramihang walang laman na rack na maimbak sa footprint ng isa — ang pangunahing solusyon, ngunit ang nesting ratio at ang mekanismo kung saan ang nesting ay nakakamit ay malaki ang pagkakaiba-iba sa pagitan ng mga disenyo ng rack at nakakaapekto sa operational efficiency sa mga paraan na higit pa sa pagkalkula ng storage space.
Inilalarawan ng nesting ratio kung gaano karaming mga gumuhong walang laman na rack ang sumasakop sa patayong espasyo ng isang naka-load na rack. Ang 4:1 nesting ratio ay nangangahulugan ng apat na walang laman na rack na nakasalansan sa taas ng isang naka-load na rack, na binabawasan ang walang laman na espasyo sa storage sa 25% ng aktibong espasyo sa imbakan. Ang pagkamit ng mataas na nesting ratio ay nangangailangan na ang taas ng poste sa sulok ng rack sa itaas ng ibabaw ng deck kapag na-collapse ay i-minimize — sa pagsasagawa, nangangahulugan ito na ang mga poste ay dapat na tiklop pababa, tanggalin, o bumaba sa ibaba ng antas ng deck sa panahon ng nesting. Ang mga disenyo ng folding-post ay nakakamit ang pinakamataas na nesting ratio (madalas na 5:1 o 6:1) ngunit nagpapakilala ng mekanikal na kumplikado sa mga hinge point na madaling masira sa mga kapaligiran ng rough handling at nangangailangan ng inspeksyon bago ang bawat paggamit upang ma-verify na ang mga post latches ay ganap na nakalagay.
Fixed-post rack na may tapered post geometry — kung saan ang itaas na bahagi ng bawat poste ay bahagyang mas maliit sa diameter kaysa sa ibaba, na nagpapahintulot sa mga poste ng itaas na walang laman na rack na mag-slide sa loob ng collar sockets ng lower rack nang higit pa kaysa sa panahon ng load operation — makamit ang nesting ratios na 3:1 hanggang 4:1 nang walang mechanical folding component. Binabawasan ng pagiging simple ng disenyo na ito ang mga kinakailangan sa pagpapanatili at inaalis ang failure mode ng isang unlatched fold na nagreresulta sa post collapse habang naglo-load. Ang trade-off ay isang mas mababang nesting ratio kaysa sa mga folding design at isang nesting operation na nangangailangan ng maingat na vertical alignment sa panahon ng stacking, na nagpapabagal sa nesting process sa high-volume empty rack consolidation operations.
Sa Huijian, ang aming warehouse metal stack rack range ay inengineered sa maraming nesting configuration, na may post geometry at mga dimensyon ng collar na binuo sa pamamagitan ng aming in-house na R&D center para i-optimize ang nesting ratio para sa bawat klase ng load — tinitiyak na ang walang laman na rack storage ay kumokonsumo ng pinakamababang posibleng espasyo sa sahig nang hindi isinasakripisyo ang structural reliability ng post-collar engagement sa ilalim ng load stacking na mga kondisyon.
Ang mga warehouse steel stack rack na ginagamit sa mga outdoor staging area, seaside logistics facility, food processing environment, o chemical warehouse ay nahaharap sa mga hamon sa kaagnasan na hindi mapagkakatiwalaan ng karaniwang powder coating sa loob ng maraming taon na buhay ng serbisyo. Ang pag-unawa sa hierarchy ng mga available na pang-ibabaw na paggamot at ang mga kundisyong namamahala sa kanilang pagpili ay mahalaga para sa pagtukoy ng mga stack rack na magpapanatili ng integridad ng istruktura at hitsura sa pamamagitan ng kinakailangang panahon ng serbisyo nang hindi nangangailangan ng napaaga na pag-recoat o pagpapalit.
Ang pagganap ng proteksyon sa kaagnasan ng mga pang-ibabaw na paggamot ay karaniwang inihahambing gamit ang mga oras ng pagsubok sa pag-spray ng asin ayon sa ISO 9227, na nagpapabilis sa kapaligiran ng kaagnasan upang payagan ang paghahambing sa isang takdang panahon ng pagsubok. Ang mga karaniwang benchmark ng performance para sa mga stack rack treatment ay ang mga sumusunod:
Para sa mga stack rack na lumilipat sa pagitan ng indoor storage at outdoor staging — isang karaniwang operational pattern sa automotive at building materials supply chain — kinakatawan ng dual-layer na epoxy-polyester system ang pinakapraktikal na detalye: makabuluhang mas mahusay na corrosion resistance kaysa sa standard powder coat, sa isang premium na gastos na 25–35%, at ganap na naaayos sa mga compatible na field-applied coatings kapag na-localize ang mga damaged coating.
Ang na-rate na kapasidad ng isang warehouse stack rack ay kinakalkula sa pag-aakalang ang load ay pantay na ipinamahagi sa ibabaw ng deck at ang sentro ng gravity ng load ay matatagpuan sa geometric center ng rack. Sa pagsasagawa, ang parehong mga pagpapalagay ay regular na nilalabag — at ang mga istrukturang kahihinatnan ng hindi pare-parehong pag-load sa mga stacked rack na pagsasaayos ay mas malala kaysa sa mga ito para sa parehong eccentricity ng load sa isang solong, floor-standing rack, dahil ang eccentricity ay pinalaki sa pamamagitan ng stacked column height.
Isaalang-alang ang isang rack na puno ng mga steel coil o cylindrical na bahagi na gumugulong sa isang gilid ng deck habang inilalagay — hindi karaniwan kapag ang mga deck ay bahagyang hindi pantay o kapag ang mga produkto ay nakalagay sa isang anggulo. Ang 200mm offset ng 1,000 kg na load mula sa deck centerline ay bumubuo ng tipping moment na 200 kg·m sa deck level. Sa isang single-tier na configuration, ang sandaling ito ay nilalabanan ng collar connection sa base at ng forklift pocket geometry. Sa isang three-tier stack, ang parehong 200mm eccentricity sa tuktok na baitang ay lumilikha ng pinagsama-samang lateral force sa base na tatlong beses na mas malaki, at ang stabilizing base width ng rack column — ang distansya sa pagitan ng mga pinakamalawak na collar engagement point — ay maaaring hindi tumaas nang proporsyonal. Ang praktikal na resulta ay ang mga kasanayan sa paglo-load na nakikitang katanggap-tanggap at structurally safe sa single-tier na paggamit ay maaaring lumikha ng tunay na panganib sa kawalang-tatag sa multi-tier stacking.
Ang mga pasilidad na nagpapatakbo ng warehouse steel stack rack sa mga high-tier na configuration ay dapat magpatupad ng tahasang pag-load ng mga protocol na tumutugon sa pagsentro ng disiplina sa halip na umasa sa mga operator upang madaling maunawaan ang mga implikasyon ng katatagan ng off-center loading sa taas. Kasama sa mga praktikal na elemento ng protocol ang mga pininturahan o hinang centerline na mga marker sa ibabaw ng deck, maximum na pinapayagang overhang marker sa mga gilid ng deck, at isang malinaw na maximum na eccentricity na limitasyon na ipinahayag sa millimeters sa halip na isang generic na tagubilin na "mag-load sa gitnang bahagi" — isang termino na naiiba ang interpretasyon ng iba't ibang operator.
Ang mga forklift entry pockets sa base frame ng isang warehouse metal stack rack ay ang interface point sa pagitan ng rack system at bawat piraso ng mga materyales sa paghawak ng kagamitan sa pasilidad — ngunit ang kanilang disenyo ay madalas na itinuturing bilang isang dimensional afterthought sa halip na isang engineered component na may sarili nitong functional na mga kinakailangan. Ang lapad ng bulsa, lalim, geometry ng pagpasok, at ang istrukturang koneksyon sa pagitan ng pocket tube at ng base frame ay lahat ay may masusukat na epekto sa paghawak ng cycle time, rate ng pagkasira ng rack, at ang pagkakapare-pareho ng pakikipag-ugnayan ng fork sa magkahalong fleet ng mga forklift.
Karaniwang tinutukoy ang lapad ng fork pocket entry sa alinman sa 160mm o 185mm, na tumutugma sa dalawang pinakakaraniwang karaniwang lapad ng fork na ginagamit sa mga counterbalance at reach truck fleets. Ang pocket width na 160mm ay tumatanggap ng 150mm standard forks na may 5mm clearance sa bawat side — sapat para sa aligned entry ngunit hindi nagbibigay ng tolerance para sa lateral fork positioning error o para sa bahagyang pagkakaiba-iba ng lapad sa pagitan ng fork pairs ng parehong nominal na detalye. Ang pagtaas ng lapad ng bulsa hanggang 185mm ay nagdaragdag ng 12.5mm na clearance sa bawat panig, na makabuluhang binabawasan ang katumpakan na kinakailangan para sa pagpasok ng tinidor at pagbabawas ng dalas ng epekto ng pocket-lip mula sa maling pagpasok ng 50–70% sa mga pasilidad na may pinaghalong forklift fleets. Ang structural penalty ng mas malawak na bulsa ay bale-wala; ang benepisyo sa pagpapatakbo sa pinababang pinsala sa rack ay makabuluhan.
Pocket entry chamfer geometry — ang anggulo kung saan ang pocket entry ay pinutol o nabuo — ay nakakaapekto sa kung paano nakikipag-ugnayan ang dulo ng tinidor sa bulsa habang pumapasok. Ang isang square-cut pocket opening na walang chamfer ay nagko-concentrate ng impact force mula sa isang misaligned fork papunta sa isang punto sa pocket lip corner, na nagiging sanhi ng progresibong deformation at pagpunit ng pocket tube wall. Ang isang 30–45 degree na chamfer sa panlabas na mukha ng pocket entry ay namamahagi ng puwersa ng epekto sa isang mas mahabang linya ng contact at pinalihis ang dulo ng tinidor sa bulsa sa halip na sa dingding ng tubo. Ang simpleng detalye ng fabrication na ito ay nagpapahaba ng buhay ng serbisyo ng mga pocket na may mataas na gamit sa mga abalang forklift na kapaligiran sa pamamagitan ng isang factor na dalawa hanggang tatlo na walang pagtaas sa gastos sa materyal — nangangailangan lamang ito ng pangalawang pagbubuo o paggupit na operasyon sa pocket entry sa panahon ng fabrication.
Ang aming mga warehouse steel stack rack ay ginawa sa anim na nakatuong linya ng produksyon sa aming 58,000-square-meter Guangde facility, kung saan ang pocket entry geometry ay na-standardize na may ganap na mga profile ng chamfer bilang default sa produksyon — hindi isang opsyon sa pag-upgrade — dahil ang pangmatagalang pagbawas sa mga rate ng pinsala sa field mula sa detalyeng ito ay higit na nagbibigay-katwiran sa karagdagang hakbang sa paggawa sa sukat.
Ang isang warehouse stack rack fleet sa aktibong pang-industriya na paggamit ay isang bumababa na asset na nag-iipon ng pinsala sa pamamagitan ng paghawak ng mga epekto, labis na karga na mga kaganapan, at pagkakalantad sa kapaligiran sa buong buhay ng serbisyo nito. Hindi tulad ng mga fixed racking system kung saan nakikita ang pinsala sa isang tinukoy na lokasyon, ang mga stack rack ay naglalakbay sa pagitan ng mga pasilidad, customer, at mga lugar ng produksyon — namamahagi ng mga pinsalang kaganapan sa buong fleet sa mga paraan na nagpapahirap sa pagsubaybay sa kundisyon nang walang sistematikong diskarte sa pamamahala. Ang mga pasilidad na nagpapatakbo ng mga fleet na may higit sa 50 rack na walang pormal na pagsubaybay at mga protocol ng inspeksyon ay karaniwang nakatuklas ng malaking proporsyon ng kanilang fleet sa mas mababa sa pamantayang kundisyon kapag ang isang insidente sa pangangasiwa o pag-audit ay nagpilit ng pisikal na pagsusuri.
Ang isang epektibong stack rack fleet management system ay tumutugon sa tatlong natatanging mga kinakailangan sa pagpapatakbo: indibidwal na rack identification, pana-panahong inspeksyon ng kondisyon, at pamantayan sa pagpapasya sa pagreretiro. Ang indibidwal na pagkakakilanlan ay nangangailangan ng bawat rack na magdala ng isang natatanging identifier - alinman sa isang naselyohang metal na tag, isang laser-marked na code sa base frame, o isang naka-embed na RFID chip - na nag-uugnay sa pisikal na rack sa isang talaan ng pagpapanatili sa isang sistema ng pagsubaybay. Ang mga label ng bar code ay ang hindi bababa sa matibay na opsyon sa mga pang-industriyang rack na kapaligiran; nagdelaminate sila sa ilalim ng paulit-ulit na paglilinis, pagkakadikit ng tinidor, at pagkakalantad sa UV sa labas sa loob ng 12–24 na buwan. Ang mga nakatatak o laser-marked na identifier sa istraktura ng bakal mismo ay permanente at dapat na tukuyin bilang pamantayan sa anumang rack fleet na nilalayon para sa maraming taon na serbisyo.
Ang mga pamantayan sa inspeksyon para sa mga stack rack ng warehouse na metal ay dapat iakma sa mga partikular na mode ng pinsala na nauugnay sa bawat uri ng rack at operating environment, ngunit dapat tugunan ng baseline inspection protocol ang mga sumusunod na kondisyon sa tinukoy na mga agwat:
Ang pamantayan sa pagreretiro ay dapat na ipahayag bilang mga partikular na masusukat na threshold sa halip na mga pansariling paglalarawan ng kundisyon. Ang isang patakaran sa pagreretiro ng rack na nagsasaad na "magretiro kapag napinsala nang malaki" ay nagbubunga ng mga hindi tugmang desisyon sa pagitan ng mga inspektor; isa na nagsasaad na "magretiro kapag ang post bow ay lumampas sa 5mm bawat 500mm, kapag ang collar socket ay hindi makakamit ang minimum na 40mm post engagement, o kapag ang anumang weld crack ay lumampas sa 10mm ang haba" ay gumagawa ng pare-pareho, naa-audit na mga desisyon na maaaring ilapat nang pantay-pantay sa isang malaking fleet ng mga tauhan na may pangunahing pagsasanay.
Ang aming Propesyonal na Koponan
Handang Suportahan ka.


 Mga Tagagawa ng Warehouse Storage Racks